 0086-15068518279 (Chinesisch)/001-5416026691 (Englisch)


 En
Für eine Keilwelle wurde ein Standard-CNC-Rundschleifer angeboten, und die erste Charge hatte eine akzeptable Rundheit, aber eine Zahnflanke, die die Prüfung nicht bestand. Am Maschinenbett und den Vorschubachsen stimmte nichts. Das Problem bestand darin, wie die Schleifscheibe auf das Werkstück traf. Formschleifen bedeutet, die Scheibe auf die Form abzurichten, die das Teil benötigt, und diese geformte Scheibe das Profil direkt schneiden zu lassen. Immer wenn die Teilegeometrie nicht durch Achsinterpolation, sondern durch die Kontur der Scheibe ermittelt werden muss, handelt es sich um Formschleifen, und damit ändert sich auch die Art und Weise, wie Sie eine Maschine spezifizieren.
Was Formschleifen in der Werkstatt eigentlich bedeutet
Ein herkömmlicher Rundschleifer behandelt das Rad wie einen einfachen Zylinder und baut die Form des Teils aus Werkstückdrehung, Tischbewegung und Schleifkopfvorschub auf. Das Formschleifen kehrt diese Logik um. Dem Rad wird eine Kontur zugeschnitten, die das zu erzeugende Merkmal ergänzt, sei es eine Keilnut, eine Gewindeform, ein Radius oder ein Nockenprofil, und dann wird es direkt in das Werkstück eingeführt. Wenn das Rad breit genug ist, reproduziert ein axialer Schritt einer Radbreite das gesamte Profil des Teils.
Daraus ergeben sich zwei praktische Konsequenzen. Erstens reagiert die Zykluszeit weitaus weniger empfindlich auf die Komplexität des Profils, da die Form in einem einzigen Eingriff erzeugt wird und nicht durch mehrere nacheinander bewegte Achsen angenähert wird. Zweitens wird die Profilgenauigkeit zum Spiegel der Genauigkeit beim Scheibenabrichten. Wenn sich eine Abrichtrolle um 0,005 mm abnutzt, reproduziert das Werkstück diese 0,005 mm originalgetreu, egal wie gut der Rest der Maschine ist. Tauchschleifen Bei dieser Vorschubmethode, bei der das Rad senkrecht zum Werkstück vorfährt, anstatt entlang des Werkstücks zu fahren, ist dies die natürlichste Zustellmethode für diese Profile, da die Radbreite bereits auf das Merkmal abgestimmt ist.
Der Kompromiss zwischen Formschleifen und interpoliertem Schleifen
Beim interpolierten Schleifen wird eine glatte zylindrische Scheibe, manchmal mit nur Einzelpunktkontakt, verwendet und entlang einer programmierten Bahn geführt, um die Kontur zu erzeugen. Es ist flexibel: Ändern Sie das Programm und Sie haben eine neue Form, ohne dass Sie eine Abrichtrolle bestellen müssen. Bei sanften Bögen und seltenen Wechseln ist das meist der günstigere Weg.
Das Gleichgewicht neigt sich dem Formschleifen zu, wenn das Merkmal schmal, tief und wiederholt im Volumen ist. Gehen Sie diese Punkte der Reihe nach durch:
- Chargengröße. Wenn sich das gleiche Profil tausende Male wiederholt, amortisieren sich die Kosten für eine Abrichtrolle schnell. Bei einer Bestellung von fünfzig Stück ist dies nicht der Fall.
- Profilbreite und -tiefe. Schmale Schlitze, kleine Radien und Zahnformen begünstigen ein geformtes Rad. Breite, flache Kurven rechtfertigen selten einen.
- Anziehfähigkeit. Wenn es schwierig ist, die Rolle selbst mit der erforderlichen Genauigkeit herzustellen, ist die Interpolation die sicherere Spezifikation.
- Wechselhäufigkeit. Betriebe mit hohem Mix und geringem Volumen sind in der Regel durch Interpolation gepaart mit CNC-Abrichten besser bedient.
 CNC-Rundschleifmaschine MK/MAK-Serie Unsere hochpräzise CNC-Rundschleifmaschine wurde für Fertigungsumgebungen entwickelt, die höchste Maßgenauigkeit und makellose Oberflächengüten erfordern. ... Produkt anzeigen →
Was wirklich die Genauigkeit und das Finish des Formschleifens bestimmt
Radabrichten, die Grundlage des gesamten Prozesses
Es gibt zwei grundlegende Dressing-Routen. Eine geformte Diamantrolle drückt eine feste Kontur in das Rad, oder ein CNC-montiertes Diamantwerkzeug fährt Punkt für Punkt über das Profil, während eine Drehachse das Rad weiterschaltet. Das Rollenabrichten ist von einem Abrichtzyklus zum nächsten schnell und mit hoher Wiederholgenauigkeit möglich, was für die Massenproduktion geeignet ist. Das CNC-Einpunktabrichten ist flexibler und kann beliebigen Profilprogrammen folgen, der Zyklus ist jedoch langsamer und hängt stark von der Positionierungsgenauigkeit der Drehachsen ab.
Welche Route auch immer gewählt wird, das Abrichtintervall sollte nach Stückzahl und nicht nach Schichtmuster festgelegt werden. Glasur und Mattierung verändern das Profil schnell und der Effekt zeigt sich zuerst an der schmalsten und tiefsten Stelle der Form.
Kühlmittelzufuhr und Spanentfernung
Der Kontaktlichtbogen beim Formschleifen ist viel breiter als beim glatten Rundschleifen, und der größte Teil der erzeugten Wärme sitzt in dieser schmalen Naht. Das Kühlmittel gelangt nur schwer in die Schnittzone, da aufgrund der Form ein enger Spalt zwischen Scheibe und Werkstück entsteht, insbesondere bei größeren Schnitttiefen. Die eigentliche Lösung hierfür sind direkt in den Kontaktlichtbogen gerichtete Hochdruckdüsen mit ausreichender Strömung und sauberer Filterung. Mangelnde Kühlung führt zu Verbrennungen, Oberflächenverhärtung und Formabweichung, und diese Defekte sind später am schwierigsten aufzuspüren.
Der Umgang mit Spänen verdient die gleiche Aufmerksamkeit. Beim Formschleifen entstehen längere, kontinuierlichere Späne, und eine schlecht gefilterte Kühlmittelzufuhr führt sie direkt zurück in die Schleifzone.
Strukturelle Steifigkeit, thermische Stabilität und Inspektion
Beim Formschleifen ist eine höhere Normalkraft erforderlich als beim herkömmlichen Rundschleifen, da die Scheibe über eine wesentlich größere Breite auf einmal anliegt. Das Bett, die Schleifspindel und der Reitstock müssen diese Belastung ohne Durchbiegung aufnehmen. Eine Maschine mit hervorragender statischer Geometrie, aber unzureichender dynamischer Steifigkeit erzeugt ein Profil, das über die Länge des Teils variiert. Die thermische Drift ist die andere Hälfte des gleichen Problems: Eine Spindel, die kalt startet und sich im Laufe der Schicht erwärmt, verschiebt das Profil im Laufe des Tages um Mikrometer.
Bei engen Toleranzen lohnt sich die Investition in die Messung während des Prozesses. Es erkennt ein verschlissenes Profil, während die Charge noch läuft, und nicht erst, nachdem die Teile offline geprüft wurden.
 Hochpräzise CNC-Rundschleifmaschine Unsere hochpräzise CNC-Rundschleifmaschine wurde für industrielle Umgebungen entwickelt, die extreme Maßgenauigkeit, Wiederholgenauigkeit im Submikrometerbereich und Flachheit erfordern. Produkt anzeigen →
Teiletypen, die zum Formschleifen geeignet sind
Das Verfahren eignet sich am besten für Teile mit festem Querschnitt, schmalen Merkmalen und wiederholter Nachfrage:
- Keilwellen und Motorwellen, bei denen die Nuten in einem Eingriff geschnitten werden, statt Zahn für Zahn gefräst zu werden.
- Gewinde, Leitspindeln und Schnecken, bei denen die Gewindeform durch das abgerichtete Rad und nicht durch den Werkzeugweg gewährleistet wird.
- Räumnadeln und lange Schneidwerkzeuge, bei denen Geradheit und Profilkonstanz über die gesamte Länge erhalten bleiben müssen.
- Nocken, Radien und Kurbelwellenverrundungen, Konturen, die sich beim Glattrundschleifen nur durch Mehrachsinterpolation annähern lassen.
- Rollen, einschließlich solcher, die ballige, konkave oder CVC-Profile erfordern, die durch Punkt-für-Punkt-Abrichten in geschlossener Schleife erzeugt werden.
Einige Bauherren bewältigen diese Arbeit mit speziellen Plattformen, wie z Hochpräzises CNC-Profilrundschleifen Systeme, bei denen die Abrichtachse und die Steuerungsauflösung anhand der Teileprofiltoleranz festgelegt und nicht nachträglich kompensiert werden.
Wenn für ein Teil mehrere Schliffmerkmale in einer Aufspannung erforderlich sind, beispielsweise ein Außendurchmesser plus Schulterfläche oder eine gehärtete Welle mit einer Außen- und einer Innenfläche, ist eine Maschine, die Arbeitsgänge kombiniert, in der Regel besser als zwei Einzweckmaschinen. Weniger Einstellungen bedeuten weniger Datumsänderungen, und das allein verbessert die Profilkonsistenz.
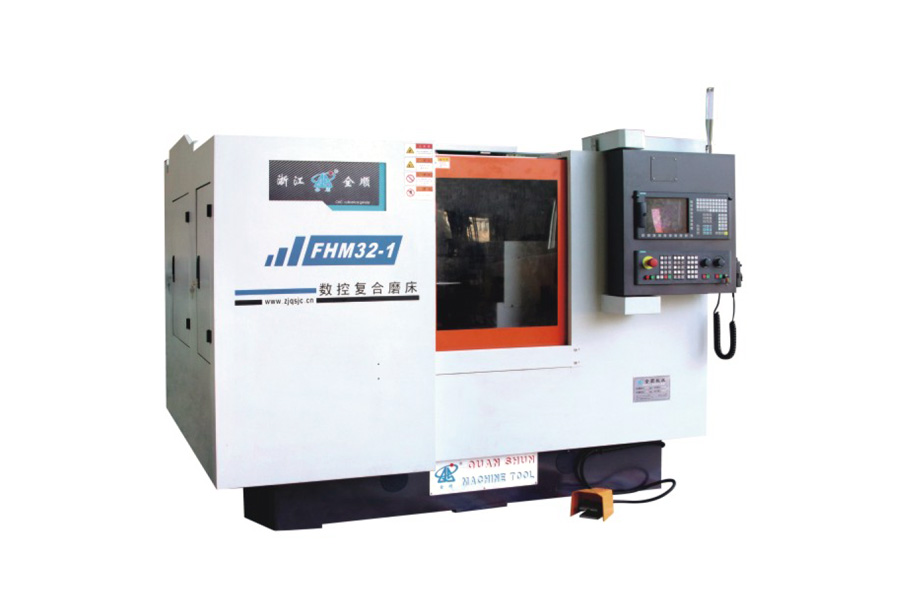 CNC-Verbundschleifmaschine Die CNC-Verbundschleifmaschine ist die ultimative Multitasking-Lösung für die hochpräzise Bearbeitung komplexer Werkstücke in einer Aufspannung. Ausgestattet mit einem... Produkt anzeigen →
Was Sie vor dem Kauf einer Formschleifmaschine überprüfen sollten
Es kommt häufig vor, dass in einem Datenblatt die Fähigkeit zum Formschleifen angegeben wird, die jedoch nie an der Schneidkante zum Tragen kommt. Die folgenden Punkte entscheiden über die tatsächliche Leistung.
| Anforderung | Was zu bestätigen ist | Warum es wichtig ist |
|---|---|---|
| Profiltoleranz | Wie die Zahl definiert und gemessen wird und ob sie heiß oder kalt angegeben wird | Die Profilgenauigkeit folgt der Abrichtgenauigkeit, sodass die Messbasis über die Maschinenklasse entscheidet |
| Verbandsystem | Formwalze oder CNC-Einzelpunkt, plus Rotationsachsenauflösung | Legt den Kompromiss zwischen Wechselflexibilität und Profilwiederholbarkeit fest |
| Kühlmittel und Filterung | Düsendruck, Durchflussrate, Filtergrad und Düsenpositionierung | Eine schlechte Abdeckung führt zu Verbrennungen und verzerrt schmale Formen, bevor eine andere Grenze erreicht wird |
| Strukturelle Steifigkeit | Normale Kraftkapazität bei maximaler Radbreite und Schnitttiefe | Unzureichende Steifigkeit führt zu Konizität und Profilverschiebung entlang des Werkstücks |
| Inspektionsmethode | Messung im Prozess, manuelle Messung oder Offline-KMG-Routine | Bestimmt, wie schnell Radverschleiß erkannt wird, bevor er das Teil erreicht |
| Umstellungszeit | Es ist Zeit, eine Abrichtrolle auszutauschen und den Bezugspunkt wiederherzustellen | Beschränkt direkt die erreichbare Leistung bei der Produktion von High-Mix- und Low-Volume-Produkten |
Tatsächliche Kosten, Kapazität und Einkaufsrisiko
Das Geld für das Formenschleifen wird für den Betrieb ausgegeben, nicht für die Anschaffung. Drei Zahlen entscheiden darüber, ob sich der Prozess amortisiert:
- Die Lebensdauer der Abrichtrolle oder des Diamantwerkzeugs und wie lange der Austausch dauert.
- Die Abrichttiefe pro Zyklus, die festlegt, wie viel Schleifscheibe während eines Produktionslaufs verbraucht wird.
- Das Verhältnis von Abrichtzeit zu Schleifzeit entscheidet darüber, ob der angegebene Zyklus erreichbar ist.
Der häufigste Kauffehler besteht darin, eine Maschine aufgrund ihrer idealen Genauigkeitsfähigkeit zu kaufen und gleichzeitig das Kühlmittel- und Filterpaket auf dem niedrigsten akzeptablen Niveau zu spezifizieren. Diese Maschine schneidet während des Abnahmeversuchs ein korrektes Profil und driftet dann ab, sobald die Produktion beginnt, wodurch sich die Abrichtintervalle verkürzen. Ein zweites Risiko besteht darin, die Umstellung zu unterschätzen. Wenn das Auswechseln einer Abrichtrolle und das erneute Einrichten eine halbe Schicht in Anspruch nehmen, wird eine Werkstatt, die Profile zweimal pro Woche austauscht, Schwierigkeiten haben, die Investition wieder hereinzuholen, egal wie genau die Maschine auf dem Papier arbeitet.
Das Formschleifen verdient seinen Platz unter bestimmten Bedingungen: Das Profil muss von der Scheibe stammen, die Charge ist groß genug, um das Werkzeug zu amortisieren, das Kühlmittel- und Filtersystem kann einen breiten Kontaktlichtbogen unterstützen und die Abricht- und Inspektionsroutine kann mit der Produktion Schritt halten. Wenn alle vier zutreffen, reproduziert der Prozess komplexe Konturen in kürzeren Zyklen, als dies mit der Mehrachseninterpolation möglich ist. Wenn einer von ihnen fehlt, ist ein herkömmlicher Rundschleifer mit CNC-Abrichtung oft die ehrlichere Spezifikation, und es ist billiger, dies frühzeitig zu sagen, als es in der ersten Produktionscharge zu entdecken.


