 0086-15068518279 (Chinesisch)/001-5416026691 (Englisch)


 En
Beim Vergleich von NC- (Numerical Control) und CNC- (Computer Numerical Control) Schleifsystemen: CNC-Rundschleifmaschinen stellen einen entscheidenden Sprung in Präzision, Wiederholgenauigkeit und Produktionseffizienz dar . Für Hersteller, die enge Toleranzen – oft innerhalb von ±0,001 mm – und eine konstante Leistung bei großen Stückzahlen benötigen, sind CNC-Rundschleifmaschinen nicht einfach nur ein Upgrade; Sie bilden das operative Rückgrat, das die Lücke zwischen veralteten NC-Systemen und der vollautomatischen modernen Produktion schließt.
Das Verständnis, was diese beiden Technologien unterscheidet – und warum CNC-Rundschleifmaschinen eine so entscheidende Rolle spielen – hilft Ingenieuren und Beschaffungsteams, fundierte Entscheidungen über Anlageninvestitionen und Prozessdesign zu treffen.
NC vs. CNC: Was sich unter der Haube tatsächlich unterscheidet
NC-Systeme arbeiten mit vorgestanztem Band oder festen sequentiellen Anweisungen. Sobald ein Programm geladen ist, führt die Maschine es ohne Rückmeldung oder Selbstkorrektur aus. Im Gegensatz dazu verwenden CNC-Systeme eine mikroprozessorbasierte Steuerung, die Programme kontinuierlich digital liest, anpasst und speichert. Dieser architektonische Unterschied hat tiefgreifende praktische Konsequenzen.
| Funktion | NC-System | CNC-System |
|---|---|---|
| Programmspeicher | Lochstreifen / feste Reihenfolge | Digitaler Speicher (unbegrenzte Programme) |
| Echtzeit-Feedback | Keine | Kontinuierliche Sensor-Feedback-Schleife |
| Parameteranpassung | Manuelle Neuprogrammierung erforderlich | Bearbeitungen auf dem Bildschirm in Sekundenschnelle |
| Achsensteuerung | Typischerweise 2-Achsen | 2 bis 5 Achsen gleichzeitig |
| Wiederholbarkeit | ±0,01 mm typisch | ±0,001 mm oder besser |
| Betreiberabhängigkeit | Hoch | Niedrig bis mäßig |
Speziell beim Rundschleifen schlagen sich diese Unterschiede direkt in der Oberflächenqualität, der Maßgenauigkeit und der Umrüstzeit nieder – drei Kennzahlen, die die Rentabilität in der Präzisionsfertigung definieren.
Warum CNC-Rundschleifmaschinen Besetzen Sie den kritischen Mittelweg
CNC-Rundschleifmaschinen bilden die Schnittstelle zwischen hochpräziser Handarbeit und vollautomatisierten Produktionslinien. Sie sind hochentwickelt genug, um komplexe Geometrien zu bewältigen – Kegelschleifen, Wellen mit mehreren Durchmessern, Gewindeformen – und dennoch flexibel genug, um innerhalb von Minuten statt Stunden für ein neues Werkstück umprogrammiert zu werden.
Diese Flexibilität ist der bestimmende Wert. Stellen Sie sich eine Lohnfertigung vor, die Wellen für die Luft- und Raumfahrt in Losgrößen von 50 bis 200 Einheiten herstellt. Eine NC-Schleifmaschine würde für jede neue Teilenummer eine physische Neukonfiguration und möglicherweise einen erfahrenen Einrichtungstechniker erfordern. Eine CNC-Rundschleifmaschine ruft das gespeicherte Programm ab, führt einen automatischen Radabrichtzyklus durch und beginnt mit der Produktion – Reduzierung der Rüstzeit von 2–4 Stunden auf unter 30 Minuten in vielen realen Anwendungen.
Wichtige Prozessfunktionen, die NC nicht bieten kann
- Messung im Prozess: Durch die aktive Messung während des Schleifens kann die Steuerung den Scheibenverschleiß automatisch kompensieren und den Durchmesser ohne Bedienereingriff innerhalb der Toleranz halten.
- Automatisches Radabrichten: CNC-Steuerungen führen Abrichtroutinen in programmierten Intervallen aus und sorgen so für eine konsistente Scheibengeometrie und Oberflächengüte während des gesamten Produktionslaufs.
- Mehrstufige Schleifzyklen: Schrupp-, Halbschlicht- und Schlichtdurchgänge mit unterschiedlichen Vorschubgeschwindigkeiten können in einem einzigen automatischen Zyklus programmiert werden, wodurch sowohl die Materialabtragsrate als auch die endgültige Oberflächenqualität optimiert werden.
- Komplexes Konturschleifen: Die gleichzeitige X- und Z-Achsen-Interpolation ermöglicht die Herstellung gekrümmter oder profilierter Oberflächen, die auf einer Standard-NC-Maschine geometrisch nicht möglich sind.
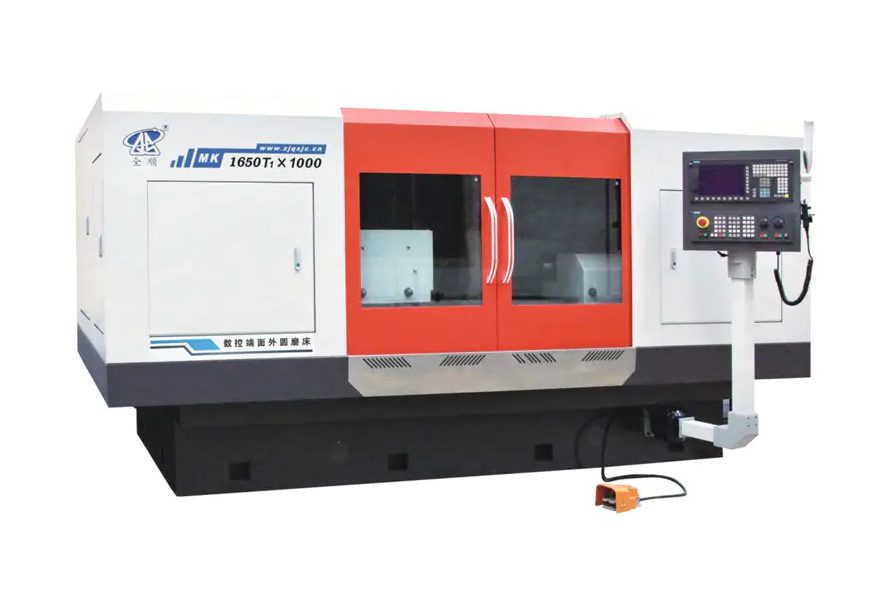
Präzisions-Benchmarks: Was CNC-Rundschleifen Tatsächlich erreicht
Präzision ist kein abstrakter Anspruch – sie ist messbar, und bei der Spezifikation von Komponenten für Lager, Hydraulikzylinder, Getriebe oder Turbinenwellen kommt es auf die Zahlen an.
- Maßtoleranz: CNC-Rundschleifmaschinen in Produktionsqualität erreichen routinemäßig Durchmessertoleranzen von IT5 (ungefähr ±0,001 mm auf einer 50-mm-Welle), während High-End-Systeme in kontrollierten Umgebungen IT4 oder IT3 erreichen.
- Oberflächenbeschaffenheit: Beim Fertigschleifen sind Ra-Werte von 0,2–0,4 µm Standard; Mit Feinkornrädern und kontrollierten Parametern ist Ra unter 0,1 µm erreichbar.
- Rundheit: CNC-Systeme mit hydrostatischen Werkstückspindeln können Rundheitsfehler unter 0,2 µm erreichen – entscheidend für das Schleifen von Lagerringen.
- Zylindrizität: Bei einer Werkstücklänge von 500 mm sind bei ordnungsgemäßer Maschinenkalibrierung und thermischer Kompensation Zylindrizitätsabweichungen von 1–3 µm erreichbar.
Im Vergleich dazu liefern NC-Rundschleifmaschinen typischerweise Toleranzen im Bereich IT7–IT6, was für allgemeine mechanische Komponenten ausreichend, für Präzisionslager, Kraftstoffeinspritzkomponenten oder Wellen medizinischer Geräte jedoch nicht ausreichend ist.
Branchen Wo CNC-Rundschleifmaschinen Sind nicht verhandelbar
Mehrere Branchen verlassen sich auf das CNC-Rundschleifen als prozesskritischen Schritt und nicht als Komfort:
Antriebsstrangkomponenten für Kraftfahrzeuge
Nockenwellen, Kurbelwellen, Getriebewellen und ABS-Sensorringe müssen auf IT5 oder besser geschliffen werden, mit Oberflächengüten unter 0,4 µm Ra. Großvolumige Automobilzulieferer betreiben CNC-Rundschleifmaschinen typischerweise in automatisierten Zellen und erreichen Zykluszeiten von unter 90 Sekunden pro Teil für Wellen mit mittlerem Durchmesser.
Luft- und Raumfahrt und Verteidigung
Fahrwerksaktuatoren, Turbinenschaufelwurzelformen und hydraulische Ventilspulen erfordern sowohl höchste Präzision als auch vollständige Prozessrückverfolgbarkeit. CNC-Systeme bieten den digitalen Prüfpfad – die Aufzeichnung tatsächlicher Vorschubgeschwindigkeiten, Abrichtintervalle und prozessbegleitender Messdaten –, den die Qualitätsstandards der Luft- und Raumfahrt erfordern.
Lagerherstellung
Das Innen- und Außenringschleifen für Präzisionslager (ABEC 5, 7 und 9) stellt möglicherweise die anspruchsvollste Anwendung des Rundschleifens dar. ABEC 7-Lager erfordern eine Rundheit innerhalb von 2,5 µm und Durchmessertoleranzen von ±2,5 µm – erreichbar nur mit CNC-Systemen, die mit aktiver Messung und vibrationsgedämpften Maschinenbasen ausgestattet sind.
Herstellung medizinischer Geräte
Schäfte chirurgischer Instrumente, Schäfte orthopädischer Implantate und Komponenten zahnärztlicher Handstücke werden aus Titanlegierungen und Edelstahl mit Toleranzen von ±0,005 mm oder enger geschliffen. Die Anforderungen an die Biokompatibilität erfordern darüber hinaus grat- und kratzerfreie Oberflächen – Ergebnisse, die ausschließlich von präzisen, wiederholbaren CNC-Schleifparametern abhängen.
CNC-Rundschleifmaschine Konfigurationen: Anpassung des Maschinentyps an die Anwendung
Nicht alle CNC-Rundschleifmaschinen erfüllen den gleichen Zweck. Die Hauptkonfigurationen zielen jeweils auf spezifische Werkstückgeometrien und Produktionsszenarien ab:
| Maschinentyp | Werkstücktyp | Typische Anwendung |
|---|---|---|
| Universeller AD/ID-Schleifer | Außen- und Innendurchmesser | Lohnfertigung, Prototypenbau, Mischproduktion |
| Spitzenlose CNC-Schleifmaschine | Stangen, Stifte, Rollen (keine Zentren erforderlich) | Hoch-volume pin and roller production |
| CNC-Nockenwellen-/Kurbelwellenschleifer | Mehrflügelige oder exzentrische Wellen | Komponenten für Automobilmotoren |
| CNC-Gewindeschleifer | Gewindewellen, Leitspindeln | Präzisions-Leitspindeln, Kugelumlaufspindelwellen |
| CNC-Tauchschleifer | Kurze Merkmale mit spezifischem Durchmesser | Lagersitze, Zapfenschleifen |
Die Wahl der falschen Konfiguration – beispielsweise die Verwendung einer universellen Außenrundschleifmaschine für eine großvolumige Nockenwellenanwendung – führt zu Zykluszeiten, die zwei- bis dreimal länger sind als bei einer speziellen CNC-Nockenwellenschleifmaschine mit C-Achsen-Interpolation.
Kritische Betriebsfaktoren, die die CNC-Schleifergebnisse bestimmen
Der Besitz einer CNC-Rundschleifmaschine garantiert nicht automatisch Präzision. Um die volle Leistungsfähigkeit der Maschine auszuschöpfen, müssen mehrere Betriebsvariablen verwaltet werden:
Thermische Stabilität
Beim Schleifen entsteht Wärme, die zu einer Ausdehnung des Werkstücks und des Maschinenrahmens führt. Eine Temperaturänderung von nur 1 °C in einer 300 mm langen Stahlwelle verursacht eine Dimensionsänderung von etwa 3,5 µm. CNC-Schleifmaschinen, die für Arbeiten im Submikronbereich eingesetzt werden, erfordern ein temperaturgeregeltes Kühlmittel, Maschinenaufwärmprotokolle von 30–60 Minuten und klimatisierte Schleifräume mit einer Temperatur von 20 °C ±0,5 °C.
Radauswahl und Abrichten
Die Schleifmittelspezifikation – Kornart, Korngröße, Bindungshärte und Struktur – muss zum Werkstückmaterial, der erforderlichen Oberflächenbeschaffenheit und der Abtragsrate passen. Eine schlecht abgestimmte Scheibe auf einer CNC-Maschine führt zu den gleichen schlechten Ergebnissen wie auf einer NC-Maschine. Die im CNC-Zyklus programmierten Schleifparameter (Steigung, Tiefe, Überlappungsverhältnis) sind ebenso wichtig wie die Schleifparameter selbst.
Werkstückhaltung und Ausrichtung
Das Schleifen zwischen Spitzen erfordert ordnungsgemäß geschliffene und ausgerichtete Totspitzen. Eine Unrundheit von nur 5 µm in der Mitte kann direkt zu einem Rundheitsfehler im fertigen Teil führen. Lünetten für lange Werkstücke müssen korrekt positioniert und eingestellt werden, da die CNC-Steuerung mechanische Fehlausrichtungen in der Werkstückaufspannung nicht ausgleichen kann.
Integration der In-Prozess-Messung
Moderne CNC-Rundschleifmaschinen, die mit Luft- oder Kontaktmessgeräten ausgestattet sind, messen beim Schleifen den Werkstückdurchmesser. Das Messgerät übermittelt Echtzeitdaten an die Steuerung, die den Vorschub automatisch anpasst, um den Radverschleiß auszugleichen. Ohne diese Rückkopplungsschleife müssen Bediener manuelle Messungen und Offsets durchführen – was wiederum die menschliche Variabilität einführt, die CNC-Systeme eliminieren sollen.
Wenn NC-Schleifen noch Sinn macht
Trotz der klaren Vorteile von CNC-Systemen bietet das NC-Rundschleifen in bestimmten Kontexten weiterhin legitime Anwendungen:
- Einfache, dedizierte Produktion: Die Einzelkomponenten-Großserienfertigung eines geometrisch einfachen Teils (z. B. eines glatten Zylinderstifts mit IT7-Toleranz) rechtfertigt möglicherweise nicht die höheren Kosten und die Komplexität von CNC-Geräten.
- Low-Budget-Wartungswerkstätten: Einrichtungen, die gelegentlich eine interne Aufarbeitung verschlissener Wellen durchführen, wobei Toleranzen von ±0,01–0,02 mm akzeptabel sind, können NC-Schleifmaschinen effektiv betreiben.
- Regionen mit begrenzter CNC-Expertise: In manchen Fertigungsumgebungen werden NC-Maschinen bevorzugt, weil sie eher auf mechanischem Können als auf Programmierkenntnissen beruhen – obwohl dies immer seltener in Betracht gezogen wird, da die Schulung von CNC-Bedienern allgemein zugänglich geworden ist.
Für jede Anwendung, die engere Toleranzen als IT6, komplexe Geometrien, mehrere Teilevarianten oder dokumentierte Prozessrückverfolgbarkeit erfordert, ist das NC-Schleifen funktionell unzureichend – keine kostensparende Alternative.
Integration in moderne Fertigungsökosysteme
CNC-Rundschleifmaschinen fungieren zunehmend nicht mehr als eigenständige Maschinen, sondern als vernetzte Knotenpunkte in digitalen Fertigungsumgebungen. Diese Integrationsfähigkeit fehlt bei NC-Systemen und stellt eine weitere Dimension der Technologielücke dar:
- DNC-Konnektivität (Direct Numerical Control): Programme werden von einem zentralen Server an die Maschinensteuerung übertragen, wodurch das manuelle Laden von Programmen entfällt und das Risiko der Verwendung veralteter Teileprogramme verringert wird.
- SPC-Datenexport: In-Prozess-Dichtemessungen werden protokolliert und in eine statistische Prozesskontrollsoftware exportiert, was eine Cpk-Überwachung in Echtzeit und die frühzeitige Erkennung von Prozessabweichungen ermöglicht – bevor Teile außerhalb der Toleranz produziert werden.
- Roboterintegration: CNC-Schleifmaschinen mit standardisierten Kommunikationsschnittstellen (OPC-UA, MTConnect) können in automatisierte Be-/Entladezellen integriert werden und ermöglichen so einen betriebsfreien Schleifbetrieb auch außerhalb der Schichten.
- Vorausschauende Wartung: Vibrationssensoren und Spindellastüberwachung liefern Daten an Analyseplattformen, die Radverglasung, Lagerverschleiß oder Probleme mit dem Kühlmittelsystem vorhersagen, bevor sie zu Ausschuss oder Maschinenschäden führen.
Eine vollständig integrierte CNC-Rundschleifzelle kann die Ausschussquote im Vergleich zu bedienerabhängigen NC-Prozessen um 60–80 % reduzieren , basierend auf dokumentierten Fallstudien in Umgebungen von Automobilzulieferern, in denen sich die Cpk-Werte nach der Umstellung auf CNC mit aktiver Messung von unter 1,0 auf über 1,67 verbesserten.
Auswählen eines CNC-Rundschleifmaschine : Praktische Spezifikations-Checkliste
Bei der Bewertung von CNC-Rundschleifmaschinen für eine bestimmte Anwendung sollten die folgenden Spezifikationsparameter anhand der Produktionsanforderungen überprüft werden:
- Schleiflänge und Schwingdurchmesser: Stellen Sie sicher, dass die Kapazität der Maschine die maximalen Werkstückabmessungen mit Spielraum abdeckt.
- Genauigkeit von Werkstück- und Reitstockspindel: Fordern Sie Rundlaufspezifikationen an; Präzisionsanwendungen erfordern einen Spindelrundlauf von weniger als 1 µm.
- Anzahl CNC-Achsen: Zwei-Achsen (X, Z) deckt die meisten zylindrischen Arbeiten ab; Fügen Sie eine C-Achse für unrunde Formen und eine B-Achse für die Innenschleifaufsatzschwenkung hinzu.
- Konfiguration des Radkopfes: Einzel-, Doppel- oder Mehrradköpfe beeinträchtigen die Flexibilität; Doppelköpfe ermöglichen das gleichzeitige Außen- und Innenschleifen.
- Messsystem: Aus Präzisionsgründen wird die Luftmessung während des Prozesses bevorzugt. Die Nachmessung mit automatischer Offset-Rückmeldung ist das Minimum für den mannlosen Betrieb.
- Controller-Plattform: Überprüfen Sie die Verfügbarkeit anwendungsspezifischer Schleifzyklen (Oszillation, Eintauchen, Verschieben) und die Kompatibilität mit den DNC-Systemen der Anlage.
- Filterung des Kühlmittelsystems: Feinkörniges Schleifen für Ra unter 0,2 µm erfordert ein auf 10 µm oder feiner gefiltertes Kühlmittel, um Oberflächenkratzer durch Schleifpartikel zu verhindern.


