 0086-15068518279 (Chinesisch)/001-5416026691 (Englisch)


 En
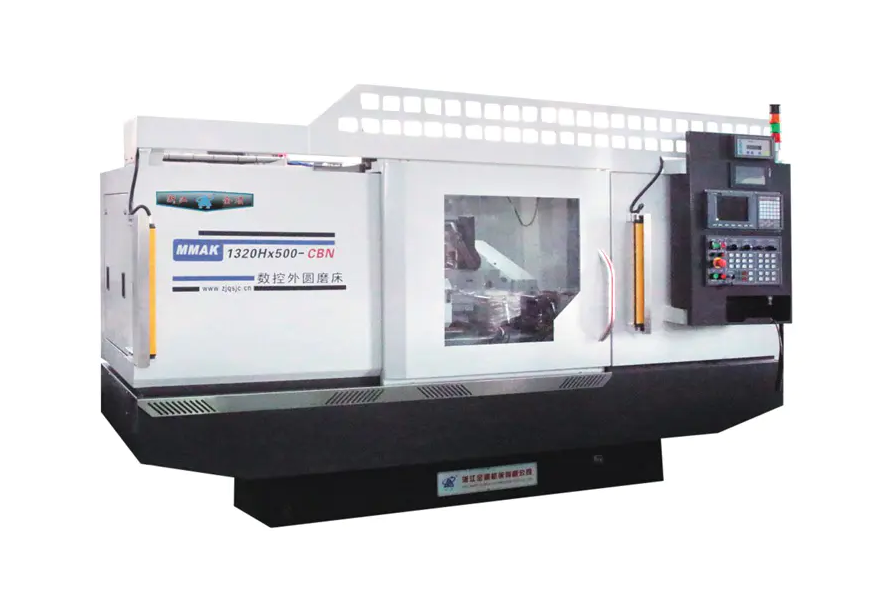
Um eine CNC-Rundschleifmaschine nutzen zu können, müssen Sie zunächst das Werkstück einspannen und das Werkzeug einstellen. Geben Sie dann das Bearbeitungsprogramm (G-Code) in das CNC-System ein oder rufen Sie es auf. Stellen Sie die Schleifscheibengeschwindigkeit, die Vorschubgeschwindigkeit und das Kühlsystem über das Bedienfeld ein/aus. Starten Sie abschließend den automatischen Zyklusmodus für Präzisionsschleifen. Der Kernvorgang besteht darin, eine präzise Abstimmung zwischen der Werkstückachse und der Bewegungsbahn der Schleifscheibe sicherzustellen, um Maßtoleranzen im Mikrometerbereich und Anforderungen an die Oberflächenrauheit zu erreichen.
Die Kernkomponenten einer CNC-Rundschleifmaschine verstehen
Bevor Sie sich mit dem Betriebsablauf befassen, ist es wichtig, den Grundaufbau von Präzisionsschleifgeräten zu verstehen. A CNC-Rundschleifmaschine besteht im Wesentlichen aus einem Bett, einem Spindelstock (der die Werkstückrotation antreibt), einem Reitstock, einem Schleifscheibenkopf (Montage der Schleifscheibe) und dem entscheidenden numerischen CNC-Steuerungssystem.
CNC-System: Verantwortlich für die Steuerung der Verbindung zwischen der X-Achse (Schleifscheibenvorschub) und der Z-Achse (Längsbewegung des Tisches).
Servoantrieb: Gewährleistet die Stabilität der Vorschubgenauigkeit und wirkt sich direkt auf die Wirkung des Außenrundschleifens aus.
Detaillierte Betriebsanweisungen für eine CNC-Rundschleifmaschine
1. Einschalten und Rückkehr zum Ursprung
Nach dem Einschalten muss ein „Zero Return“-Vorgang durchgeführt werden. Dies soll es der CNC-Schleifmaschine ermöglichen, ihr mechanisches Koordinatensystem festzulegen und so die absolute Genauigkeit der nachfolgenden Bearbeitungspfade sicherzustellen.
2. Werkstückspannung und Ausrichtung
Wählen Sie je nach Werkstückform eine Zentrierlochunterstützung oder eine Futterklemmung. Überprüfen Sie mit einer Messuhr den Rundlauf des Werkstücks, um die Glätte der Drehachse sicherzustellen.
3. Programmierung und Eingabe
Importieren Sie das Bearbeitungsprogramm über die manuelle Dateneingabe (MDI) oder einen USB-Stick. Das Programm muss Folgendes umfassen:
- Einstellungen der linearen Geschwindigkeit der Schleifscheibe
- Segmentierte Vorschubparameter für Grobschleifen, Feinschleifen und funkenfreies Schleifen
- Kompensationsdaten zum Abrichten der Schleifscheibe
4. Werkzeugeinstellung und Werkstückkoordinateneinstellung
Bestimmen Sie die Bezugsposition der Schleifscheibe und der Werkstückoberfläche mit einem Werkzeugeinstellgerät oder der „Funkentest“-Methode. Dieser Schritt bestimmt die anfängliche Genauigkeit der CNC-Bearbeitung.
5. Automatische Bearbeitung und Kühlung
Starten Sie die Kühlmitteldüse (richten Sie sie am Schleifpunkt aus) und klicken Sie auf „Zyklus starten“. Bediener müssen den Schleifprozess durch Geräusch- und Funkenüberwachung überwachen.
Kernelemente zur Verbesserung der Bearbeitungsqualität in CNC-Rundschleifmaschinen
Im Betrieb allein auf Automatisierungsprogramme zu vertrauen, reicht nicht aus CNC-Rundschleifmaschines . Um eine Präzisionsbearbeitung im Submikrometerbereich zu erreichen, ist eine tiefgreifende Optimierung in drei Dimensionen erforderlich: Scheibenzustand, thermische Verformungskontrolle und Positionierungsbezugspunkt.
1. Präzises Abrichten und Erhalt der Schleifscheibeneigenschaften
Die Mikrostruktur der Schleifscheibe bestimmt direkt die Oberflächenbeschaffenheit beim Außenrundschleifen. Während das CNC-System den Vorschub steuern kann, kann es den Mattheitszustand der Schleifscheibe nicht automatisch ändern.
Technische Details: Die Schärfe des Diamantabrichters muss erhalten bleiben. Der Längsvorschub beim Abrichten sollte flexibel an die Anforderungen des Schrupp- und Schlichtschleifens angepasst werden – beim Schruppabrichten kann ein größerer Vorschub verwendet werden, um die Schnittleistung zu verbessern, während beim Schlichten ein sehr kleiner Vorschub erforderlich ist, um Mikroschleifkanten auf der Schleifscheibenoberfläche zu erzeugen.
Wert: Regelmäßiges und wissenschaftliches Abrichten verhindert wirksam Oberflächenrattermarken (Wellenlinien) und reduziert die Gefahr von Schleifverbrennungen deutlich.
2. Dynamische thermische Stabilität und Kühlmittelmanagement
Beim Schleifen handelt es sich im Wesentlichen um einen energiereichen Abtragsprozess, der erhebliche Schleifwärme erzeugt. Bei Präzisionsschleifgeräten ist thermische Verformung ein „versteckter Killer“, der zu Maßabweichungen führt.
Technische Details: Kühlmittel kühlt nicht nur die Oberfläche, sondern wäscht auch Schleifrückstände weg und verhindert ein Verstopfen der Scheibe. Ein Kühlsystem mit konstanter Temperatur wird empfohlen, um sicherzustellen, dass die Kühlmitteltemperatur synchron mit der Maschinenbetttemperatur schwankt. Gleichzeitig muss der Winkel der Kühlmitteldüse genau auf den „keilförmigen Bereich“ der Schleifzone ausgerichtet sein, um den Wärmeaustausch zu maximieren.
Wert: Durch ein gutes Wärmegleichgewichtsmanagement wird die radiale Wärmeausdehnung des Werkstücks effektiv kontrolliert und sichergestellt, dass die Maßkonsistenz während der kontinuierlichen Bearbeitung einer Teilecharge innerhalb minimaler Toleranzen bleibt.
3. Physischer Bezug und Integrität des Mittellochs
Für CNC-Rundschleifmaschines Bei Verwendung von Mittelstützen ist das Mittelloch des Werkstücks dessen rotatorischer geometrischer Bezugspunkt.
Technische Details: Vor dem Spannen müssen die Mittellöcher an beiden Enden des Werkstücks sorgfältig auf Dellen, Oxidablagerungen oder Späne überprüft werden. Es wird empfohlen, hochpräzise geschliffene Spitzen zu verwenden und die Kontaktflächen mit einem speziellen Hochdruckfett zu versehen. Wenn das Mittelloch einen geometrischen Fehler von 0,01 mm aufweist, kann der Fehler, der sich in der Rundheit des Werkstücks widerspiegelt, nach der Rotationsvergrößerung exponentiell zunehmen.
Wert: Die Gewährleistung der Sauberkeit und Rundheit der Referenzposition ist von grundlegender Bedeutung für die Erzielung einer hohen Koaxialität und hohen Rundheit bei der Bearbeitung und ist auch eine Voraussetzung für die Maximierung der Wiederholgenauigkeit des CNC-Systems.
Sicherheitsvorkehrungen: Beim Betrieb automatisierter Schleifanlagen muss entsprechende Schutzausrüstung getragen werden. Es ist strengstens verboten, die Sicherheitstür zu öffnen, während sich die Schleifscheibe mit hoher Geschwindigkeit dreht. Außerdem sollte die Schleifscheibe regelmäßig auf Risse überprüft werden, um eine Explosionsgefahr bei hoher Rotationsgeschwindigkeit zu vermeiden.
Der kompetente Umgang mit CNC-Rundschleifmaschinen erfordert nicht nur Verständnis für die Softwareprogrammierung, sondern auch ein Gespür für mechanische Montage und Prozessparameter.


