 0086-15068518279 (Chinesisch)/001-5416026691 (Englisch)


 En
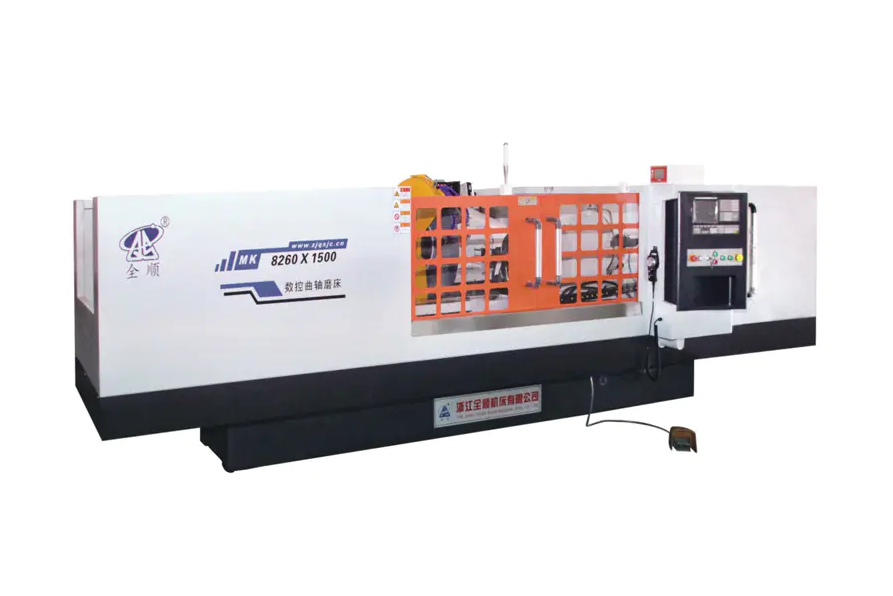
Bewertung der Präzision und Wiederholbarkeit eines CNC-Kurbelwellenschleifer erfordert eine systematische Messung von Maßgenauigkeit, geometrische Toleranzen und Prozesskonsistenz über mehrere Bearbeitungszyklen hinweg. Der Kernansatz kombiniert die Messung auf der Maschine, die CMM-Verifizierung (Koordinatenmessmaschine) und die Analyse der statistischen Prozesskontrolle (SPC). Eine gut kalibrierte CNC-Kurbelwellenschleifmaschine sollte dies erreichen Rundheit innerhalb von ±0,001 mm , Durchmessertoleranz innerhalb ±0,002 mm und einem Cpk-Wert von 1,33 oder höher als fertigungsfähig gelten.
Der Bewertungsprozess ist keine einmalige Prüfung, sondern ein strukturiertes Protokoll, das die Maschinenqualifizierung, die Werkstückinspektion und die langfristige Fähigkeitsanalyse umfasst.
Wichtige Präzisionsmetriken für CNC-Kurbelwellenschleifen
Bevor ein Test durchgeführt wird, muss unbedingt festgelegt werden, welche Parameter die „Präzision“ einer Kurbelwellenschleifmaschine ausmachen. Diese Kennzahlen wirken sich direkt auf die Motorleistung und die Lebensdauer der Komponenten aus.
- Toleranz des Zapfendurchmessers: Typischerweise ±0,002–0,005 mm für Hochleistungskurbelwellen.
- Rundheit (Rundheit): Sollte für Haupt- und Bolzenzapfen zwischen 0,001 und 0,003 mm liegen.
- Zylindrizität: Misst die Kegel- und Laufabweichung entlang der Zapfenlänge, typischerweise ≤ 0,002 mm.
- Oberflächenrauheit (Ra): Angestrebter Ra ≤ 0,4 µm für Lagerkontaktflächen.
- Pin-Journal-Wurfgenauigkeit: Abweichung der Stiftmitte relativ zur Hauptachse, üblicherweise ≤0,005 mm.
- Winkelpositionierung von Stiftzapfen: Kritisch für die Motorsteuerung; Der Winkelfehler sollte ±0,05° nicht überschreiten.
Diese Metriken bilden den Messplan. Jedes Bewertungsprotokoll muss jeden einzelnen mit dem entsprechenden Instrument und der entsprechenden Methode behandeln.
Maschinenqualifizierung: Der Ausgangspunkt
Bevor mit dem Schleifen des Werkstücks begonnen wird, muss die Maschine selbst durch geometrische und dynamische Qualifikationstests überprüft werden. Bei diesen Tests wird festgestellt, ob die mechanische Struktur der Maschine die geforderten Toleranzen einhalten kann.
Geometrische Genauigkeitstests
Verwenden Sie ein Laserinterferometer oder eine Präzisionskugelstange, um Folgendes zu überprüfen:
- Geradheit der Schleifscheibenkopf-Verfahrachse (X-Achse): Ziel ≤ 0,002 mm/300 mm
- Parallelität zwischen der Radspindelachse und der Werkstück-/Reitstockachse: ≤ 0,003 mm/500 mm
- Rundlauf der Schleifscheibenspindel: ≤ 0,001 mm
- Werkstückspindel-Rundlauf: ≤ 0,002 mm
Bewertung der thermischen Stabilität
Die thermische Drift ist eine Hauptquelle für Maßfehler beim CNC-Schleifen. Lassen Sie die Maschine mindestens mindestens eine Minute lang bei Betriebstemperatur laufen 60–90 Minuten bevor Sie Präzisionsmessungen durchführen. Messen Sie die thermische Verschiebung an der Schleifspindel mit einem kapazitiven Sensor im 15-Minuten-Takt. Eine stabile Maschine sollte vorhanden sein weniger als 0,003 mm thermische Drift nach dem Aufwärmen.
Messung auf der Maschine: Präzisionskontrolle in Echtzeit
Modern CNC-Kurbelwellenschleifers Integrieren Sie prozessbegleitende Messsysteme, die den Werkstückdurchmesser während des Schleifens kontinuierlich messen. Diese aktive Rückkopplungsschleife ist die direkteste Methode zur Steuerung der Maßgenauigkeit.
So bewerten Sie die Wirksamkeit des Messgeräts an der Maschine:
- Schleifen Sie einen Testzapfen auf einen Nenndurchmesser und notieren Sie den Messwert beim Ausfunken.
- Entfernen Sie das Werkstück und messen Sie denselben Zapfen mit einem kalibrierten Luftmessgerät oder KMG.
- Berechnen Sie die Differenz zwischen der Messung auf der Maschine und der Offline-Messung.
- Wiederholen Sie dies für 10 aufeinanderfolgende Teile, um den Messgerätkorrelationsfehler zu ermitteln.
Ein gut funktionierendes In-Prozess-Messgerät sollte mit den darin enthaltenen CMM-Ergebnissen korrelieren ±0,001 mm . Darüber hinausgehende Abweichungen deuten auf Verschleiß des Messgeräts, Montageprobleme oder eine Verunreinigung des Kühlmittels hin.
Postprozessinspektion mit KMG und Rundheitstester
Die Messung außerhalb der Maschine liefert die objektivsten Daten für die Präzisionsbewertung. Zwei Instrumente sind unverzichtbar:
Koordinatenmessgerät (KMG)
Die KMG-Inspektion erfasst Durchmesser, Zylindrizität und Wurfgenauigkeit. Für die Beurteilung von Kurbelwellen ist ein Scanning-Messtaster einem taktilen Messtaster vorzuziehen, da er Hunderte von Punkten pro Zapfen erfasst und so statistisch belastbare Daten liefert. Messen Sie mindestens 3 Querschnitte pro Journal (beide Enden und Mitte) mit mindestens 36 Punkte pro Querschnitt .
Rundheits-/Formtester
Ein spezieller Rundheitsprüfer (Typ Taylor Hobson oder gleichwertig) bietet eine weitaus höhere Auflösung für Rundheit und Oberflächenwelligkeit als ein KMG. Es wird eine Präzisionsspindel mit untenstehender Winkelunsicherheit verwendet 0,01 Bogensekunden . Dieses Instrument ist unerlässlich für die Beurteilung von:
- Rundheitsfehler gemäß ISO 12181
- Lobing (ungerade harmonische Fehler, die durch spitzenlose Befestigung verursacht werden)
- Welligkeit (mittlere Ortsfrequenzfehler im Zusammenhang mit Radrattern)
Wiederholbarkeitstests: Der Gauge R&R- und SPC-Ansatz
Bei der Wiederholbarkeit geht es nicht nur um ein gutes Teil – es geht darum konsistente Ausgabe über einen Produktionslauf hinweg . Zwei strukturierte Methoden definieren diese Fähigkeit:
Wiederholbarkeit und Reproduzierbarkeit von Messgeräten (Gauge R&R)
Diese Studie trennt die Variation des Messsystems von der tatsächlichen Variation des Teils. Vorgehensweise:
- Wählen Sie 10 Kurbelwellenzapfen aus, die den erwarteten Durchmesserbereich abdecken.
- Lassen Sie 2–3 Bediener alle 10 Teile jeweils dreimal in zufälliger Reihenfolge messen.
- Berechnen Sie %GRR = (Messwert-R&R-Variation / Gesamtvariation) × 100.
Akzeptanzkriterien: %GRR ≤ 10 % ist ausgezeichnet; 10–30 % sind marginal; Bei über 30 % sind Korrekturmaßnahmen erforderlich, bevor den Produktionsdaten vertraut werden kann.
Statistische Prozesskontrolle (SPC) und Prozessfähigkeit
Mahlen Sie mindestens 25–30 aufeinanderfolgende Kurbelwellen unter kontrollierten Bedingungen und notieren Sie den Hauptzapfendurchmesser für jedes Teil. Zeichnen Sie die Daten auf einem X-Balken- und R-Kontrolldiagramm auf und berechnen Sie dann:
- Cp (Prozessfähigkeit): Maßnahmen breiten sich relativ zur Toleranz aus. Ziel-Cp ≥ 1,67.
- Cpk (Prozessfähigkeitsindex): Konten für die Prozesszentrierung. Ziel-Cpk ≥ 1,33 für Standardproduktion; ≥ 1,67 für kritische Zeitschriften.
- Standardabweichung (σ): Sollte unter 1/6 der bilateralen Toleranz liegen.
Zusammenfassung der Bewertung: Kennzahlen und Akzeptanzschwellen
| Parameter | Messmethode | Akzeptanzschwelle |
|---|---|---|
| Zapfendurchmesser | CMM / Luftmessgerät | ±0,002 mm |
| Rundheit | Rundheit Tester | ≤ 0,001 mm |
| Zylindrizität | CMM-Scannen | ≤ 0,002 mm |
| Oberflächenrauheit Ra | Kontaktieren Sie das Profilometer | ≤ 0,4 µm |
| Pin-Wurfgenauigkeit | CMM | ≤ 0,005 mm |
| Winkelstiftposition | KMG / Drehgeber | ≤ ±0,05° |
| Prozessfähigkeit (Cpk) | SPC-Analyse | ≥ 1,33 |
| Messgerät R&R (%) | Gauge R&R-Studie | ≤ 10 % |
| Korrelation der Messgeräte auf der Maschine | vs. CMM Offline | ± 0,001 mm |
Häufige Ursachen für Präzisionsverluste und wie man sie identifiziert
Wenn die Bewertungsergebnisse außerhalb der oben genannten Schwellenwerte liegen, muss die Ursache systematisch ermittelt werden. Die häufigsten Ursachen für eine verminderte Präzision sind CNC-Kurbelwellenschleifers umfassen:
- Radunwucht oder Abrichtfehler: Verursacht Rattermarken, die in Rundheitsprofilen als hochfrequente Keulen sichtbar sind. Lösung: Rad neu auswuchten und mit feinerem Blei abrichten.
- Verschleiß des Arbeitskopf- oder Reitstocklagers: Zeigt sich als erhöhter Rundlauf am rotierenden Werkstück. Erkennbar mit einer Präzisionsmessuhr an der Spindelnase.
- Wärmeausdehnung bei langen Produktionsläufen: Identifiziert durch den Trend der KMG-Daten über die Zeit – wenn der Durchmesser allmählich in eine Richtung abweicht, ist ein thermischer Ausgleich oder ein Aufwärmzyklus erforderlich.
- Inkonsistenz der Vorrichtung oder Klemmung: Führt zu einer Abweichung der Wurfgenauigkeit von Teil zu Teil. Überprüfen Sie die Spannkraft mit einem Drehmomentschlüssel und wiederholen Sie die Messung.
- Interpolationsfehler der CNC-Steuerung: Manifestiert sich als Winkelpositionsfehler in den Stiftzapfen. Überprüfen Sie dies, indem Sie die Auflösung des C-Achsen-Encoders und die Einstellungen für die Spielkompensation überprüfen.
Erstellen eines regelmäßigen Neubewertungsplans
Für eine langfristige Produktionssicherung reicht eine einmalige Qualifizierung nicht aus. Die Präzisionsbewertung sollte einem abgestuften Zeitplan folgen:
- Jede Produktionsschicht: Überprüfen Sie die Korrelation der Lehren im Prozess mithilfe eines Referenz-Meßlehrrings. Überprüfen Sie den ersten und letzten Teil des Laufs mit CMM.
- Wöchentlich: Führen Sie eine 10-teilige SPC-Probe durch und berechnen Sie Cpk neu. Überprüfen Sie den Zustand der Scheibe und den Verschleiß des Abrichtwerkzeugs.
- Monatlich: Führen Sie eine vollständige Prüfung der geometrischen Genauigkeit mithilfe von Laserinterferometern und Kugelstabtests durch.
- Jährlich oder nach größeren Wartungsarbeiten: Vollständige Neuqualifizierung der Maschine, einschließlich thermischer Stabilität, Spindelrundlauf und Messgerät-R&R-Studie.
Die Trendanalyse dieser regelmäßigen Prüfungen ermöglicht eine proaktive Wartung, bevor die Präzision unter die Spezifikation absinkt – wodurch Ausschussraten und ungeplante Ausfallzeiten erheblich reduziert werden.


