 0086-15068518279 (Chinesisch)/001-5416026691 (Englisch)


 En
Direkte Antwort
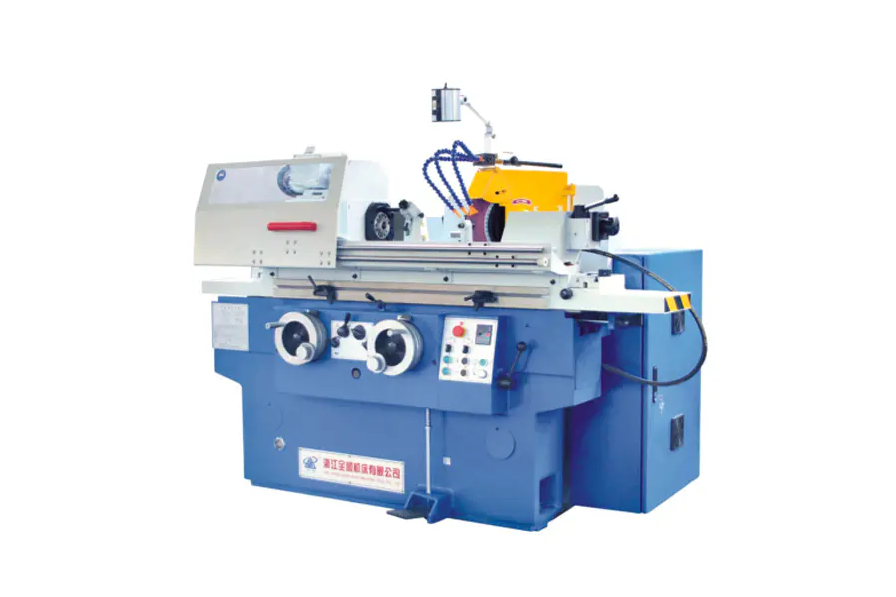
A Schleifmaschine Dabei wird eine Schleifscheibe mit hoher Geschwindigkeit gegen ein Werkstück gedreht, um Material durch Abrieb zu entfernen und die Oberfläche auf präzise Maßtoleranzen zu formen. Die Schleifkörner der Scheibe fungieren als Tausende von Mikroschneidkanten, die bei jedem Durchgang winzige Materialsplitter abschneiden.
Kernmechanismus
Die Physik hinter der Materialentfernung
An ihrem Fundament wandelt eine Schleifmaschine Rotationsenergie in abrasive Schneidwirkung um. Die Schleifscheibe dreht sich mit Oberflächengeschwindigkeiten, die typischerweise zwischen 1 und 1 liegen 20 und 45 m/s und drückt mit kontrollierter Kraft gegen das Werkstück. Jedes Schleifkorn – normalerweise Aluminiumoxid, Siliziumkarbid oder kubisches Bornitrid (CBN) – fungiert als Einzelschneidwerkzeug, das im mikroskopischen Maßstab arbeitet.
Wenn ein Korn das Werkstück berührt, passieren nacheinander drei Dinge:
- Elastische Verformung — Das Korn verdichtet die Oberfläche, bevor mit dem Schneiden begonnen wird
- Plastikpflügen — Material wird zur Seite gedrückt und bildet Grate
- Spanbildung — Das Korn schneidet einen Mikrospan vom Grundmaterial ab
Dieser Vorgang wiederholt sich millionenfach pro Minute auf der gesamten Scheibenfläche und erzeugt so die charakteristische glatte Oberfläche, für die das Schleifen bekannt ist. Oberflächenrauheitswerte von Ra 0,1 bis 1,6 Mikrometer werden routinemäßig erreicht – feiner als bei jedem Dreh- oder Fräsvorgang.
45 m/s
Typische maximale Radoberflächengeschwindigkeit
Ra 0,1 μm
Erzielbare Oberflächenrauheit
0,001 mm
Maßtoleranzbereich
Anatomie
Schlüsselkomponenten und was sie tun
Schleifscheibe
Das Schneidwerkzeug. Besteht aus miteinander verbundenen Schleifkörnern (Keramik-, Kunstharz- oder Gummibindungen). Die Scheibensorte (Härte) und die Struktur (Kornabstand) werden je nach Material- und Oberflächenanforderungen ausgewählt.
Radkopf / Spindel
Beherbergt den Spindelmotor und die Lager, die das Rad drehen. Die Spindelsteifigkeit ist entscheidend – selbst ein Rundlauffehler von 0,001 mm verursacht Rattermarken auf der fertigen Oberfläche.
Arbeitstisch
Hält und bewegt das Werkstück. Bei Flachschleifmaschinen bewegt sich der Tisch hin und her oder dreht sich. Bei Rundschleifmaschinen bewegt sich der Tisch entlang der Z-Achse, während sich das Werkstück dreht.
Kommode
Ein Werkzeug mit Diamantspitze, das die Schleifscheibe regelmäßig nachschärft, indem es stumpfe Körner abbricht und die Geometrie der Scheibe wiederherstellt. Ohne Abrichten sinkt die Schleifleistung stark und die Oberflächenqualität verschlechtert sich.
Kühlmittelsystem
Fördert Schneidflüssigkeit (wasserlösliches Öl oder synthetisches Kühlmittel) mit Durchflussraten von 20 bis 100 l/min an die Schleifzone. Kühlmittel reduziert die Hitze (die Temperaturen in der Schleifzone können lokal 1000 °C überschreiten), spült Späne weg und schmiert den Schnitt.
Vorschubmechanismus
Steuert, wie tief das Rad in das Werkstück eingreift (Zustellung/Schnitttiefe). Präzise Vorschubmechanismen lösen in Schritten von 0,001 mm auf und ermöglichen den Mikromaterialabtrag, der das Schleifen von gröberen Schneidprozessen unterscheidet.
Maschinentypen
Haupttypen und ihre Funktionsprinzipien
Unterschiedliche Geometrien erfordern grundsätzlich unterschiedliche Maschinenkonfigurationen. Nachfolgend sind die vier am häufigsten in der industriellen Produktion verwendeten Typen aufgeführt:
| Maschinentyp | Werkstückbewegung | Radbewegung | Typische Toleranz | Gemeinsame Anwendung |
| Flachschleifmaschine | Hub- oder Drehtisch | Rotiert, Vorschub pro Durchgang | /- 0,005 mm | Flache Platten, Formen, Werkzeuge |
| Zylinderschleifer | Rotiert zwischen den Zentren | Rotiert, traversiert axial | /- 0,002 mm | Wellen, Stifte, Rollen |
| Spitzenloser Schleifer | Durchgespeist durch Regulierrad | Schleifscheiben-Regelscheibe | /- 0,001 mm | Stangen, Rohre, Großserienteile |
| Innenmahlwerk | Rotiert (oder wird stationär gehalten) | Kleines Rad dreht sich in der Bohrung | /- 0,003 mm | Lagerringe, Hydraulikzylinder |
Tiefer Einblick
Wie spitzenloses Schleifen einen außergewöhnlichen Durchsatz erzielt
Das spitzenlose Schleifen ist die produktivste Form des Rundschleifens, da die Teilebefestigung vollständig entfällt. Das Werkstück ruht auf einer Klinge zwischen zwei Rädern:
- Schleifscheibe (groß, schnell) führt den eigentlichen Schnitt mit Geschwindigkeiten bis zu 60 m/s durch
- Regulierrad (kleiner, um 1 bis 6 Grad geneigt) steuert die Rotationsgeschwindigkeit des Teils und die axiale Vorschubgeschwindigkeit
Durch Kippen der Regelscheibe wird das Teil gleichzeitig gedreht und axial durch die Maschine geschoben – eine Methode, die „Durchlaufschleifen“ genannt wird. Eine spitzenlose Produktionsschleifmaschine kann mehr verarbeiten als 1.000 zylindrische Kleinteile pro Stunde ohne dass der Bediener zwischen den Teilen laden/entladen muss.
Damit ist das spitzenlose Schleifen das Standardverfahren für großvolumige Bauteile wie Automobil-Ventilschäfte (Toleranzen von /- 0,003 mm bei 6 mm Durchmesser) und Lagerrollen.
Prozesskontrolle
Kritische Parameter, die die Schleifleistung bestimmen
Die Schleifergebnisse werden durch vier interagierende Prozessvariablen bestimmt. Eine falsche Abstimmung führt entweder zu einer schlechten Oberflächenbeschaffenheit, zu Maßfehlern oder zu thermischen Schäden (Verbrennungen).
Radgeschwindigkeit (Vs)
Eine höhere Scheibengeschwindigkeit bedeutet, dass jedes Korn einen dünneren Span abträgt, was die Schnittkräfte reduziert und die Oberfläche verbessert – aber die Wärmeentwicklung erhöht. Aus diesem Grund arbeiten CBN-Scheiben beim Hochgeschwindigkeitsschleifen (HSG) mit 80 bis 120 m/s.
Werkstückgeschwindigkeit (Vw)
Eine schnellere Werkstückbewegung erhöht die Materialentfernungsrate (MRR), erhöht jedoch die Spanlast. Das Geschwindigkeitsverhältnis Vs/Vw liegt bei Präzisionsschleifanwendungen typischerweise zwischen 60:1 und 120:1.
Schnitttiefe (ae)
Schruppdurchgänge dürfen ae = 0,05 mm verwenden; Für die Schlichtdurchgänge werden 0,002 bis 0,005 mm verwendet. Ausfunkdurchgänge (Nullzustellung) am Ende eines Zyklus ermöglichen ein Zurückfedern der Durchbiegung der Maschine und verbessern so die Maßgenauigkeit.
Spezifische Materialentfernungsrate (Q'w)
Ausgedrückt in mm3/mm/s ist dies die maßgebliche Produktivitätsmetrik. Moderne CNC-Schleifmaschinen optimieren Q'w in Echtzeit mithilfe der Leistungsüberwachung, um in der Nähe der Brennschwelle zu bleiben, ohne diese zu überschreiten.
Gemeinsame Herausforderung
Thermischer Schaden: Das Risiko, das jeder Schleifvorgang bewältigen muss
Beim Mahlen entsteht örtlich starke Hitze – bis zu 1.500 °C an der Kontaktzone zwischen Korn und Werkstück im Extremfall dauert es nur Mikrosekunden pro Kornkontakt. Wenn die Wärme nicht schnell genug abgeführt werden kann, führt dies zu Folgendem:
- Schleifbrand — Oxidation der Oberfläche, sichtbar als blau-braune Verfärbung, was auf mikrostrukturelle Veränderungen hinweist
- Restzugspannung – was die Ermüdungslebensdauer gehärteter Stahlkomponenten drastisch reduziert
- Oberflächenverfestigung oder -erweichung — Veränderung des Härteprofils, das durch die Wärmebehandlung erreicht werden soll
Um thermische Schäden zu verhindern, ist eine Kombination aus aggressiver Kühlmittelanwendung (Hochdruckdüsen mit 50 bis 80 bar in einigen Luft- und Raumfahrtanwendungen), der richtigen Scheibenauswahl (offene Struktur für freies Schneiden) und konservativen Materialabtragsraten bei den Enddurchgängen erforderlich.
In qualitätskritischen Industrien (Lager, Luft- und Raumfahrt) werden Barkhausenrauschanalyse und Röntgenbeugung eingesetzt, um zerstörungsfrei zu überprüfen, ob geschliffene Oberflächen nach der Bearbeitung frei von Zugeigenspannungen sind.
Auswahlhilfe
Auswahl des richtigen Schleifmittels für das Material
Die Scheibenauswahl ist der größte Hebel sowohl für die Produktivität als auch für die Oberflächenqualität. Das falsche Schleifmittel ist nicht nur leistungsschwach, es kann auch zu Verbrennungen oder Rissen im Werkstück führen.
| Schleiftyp | Am besten für | Vermeiden Sie On | Relative Kosten |
| Aluminiumoxid (Al2O3) | Stahl, Schnellarbeitsstahl, Eisenmetalle | Hartmetall, Keramik | Niedrig |
| Siliziumkarbid (SiC) | Gusseisen, Nichteisenmetalle, Keramik, Stein | Gehärteter Stahl (reagiert chemisch) | Niedrig-Medium |
| Kubisches Bornitrid (CBN) | Gehärteter Stahl (über 45 HRC), Superlegierungen | Weicher Stahl, Aluminium | Hoch |
| Diamant | Hartmetall, Keramik, glass, composites | Stahl (Kohlenstoffdiffusion führt zu schnellem Verschleiß) | Sehr hoch |
Moderne Technologie
Wie die CNC-Steuerung die Schleifpräzision verändert hat
Moderne CNC-Schleifmaschinen integrieren eine geschlossene Rückkopplung, die herkömmliche Maschinen nicht bieten können. Zu den Schlüsseltechnologien gehören:
- Messung im Prozess — Luft- oder Kontaktsonden messen den Werkstückdurchmesser, während das Schleifen aktiv ist, und passen die Zustellung automatisch an, um die Zielabmessungen innerhalb von 0,001 mm zu erreichen
- Akustische Emissionssensoren — Erkennen Sie das Hochfrequenzsignal, wenn die Scheibe das Werkstück oder den Abrichter zum ersten Mal berührt, wodurch Zeit für das Luftschleifen entfällt und Scheibenbrüche erkannt werden
- Adaptive Vorschubregelung — Die Überwachung der Spindelleistung gibt Daten an die CNC zurück, um bei Abnutzung des Rades eine konstante Materialabtragsrate aufrechtzuerhalten
- Automatisches Auswuchten der Räder — Dynamische Auswuchtmaschinen im Radflansch korrigieren Unwucht in Echtzeit und reduzieren Vibrationen bei Betriebsgeschwindigkeit auf unter 1 g
Eine moderne CNC-Rundschleifmaschine kann einen Wellenschleifzyklus in weniger als 90 Sekunden mit Cpk-Werten über 1,67 abschließen – eine Prozessfähigkeit, die das manuelle Schleifen im Batch-Modus nicht erreichen kann.
Praktische Anleitung
Was Bediener vor jedem Schleifvorgang überprüfen müssen
Selbst die beste Maschine produziert Ausschuss, wenn die Kontrollen vor dem Betrieb übersprungen werden. Die folgende Checkliste deckt die Punkte mit der größten Auswirkung ab:
- Führen Sie a aus Ringtest auf der Schleifscheibe – ein klarer Metallton weist darauf hin, dass keine Risse vorhanden sind; Ein dumpfer Schlag bedeutet, dass das Rad entsorgt werden muss
- Rad überprüfen Drehzahlbewertung die maximale Drehzahl der Spindel um einen Sicherheitsabstand von mindestens 25 % überschreitet
- Kühlmittel prüfen Konzentration und Durchflussmenge vor dem Start – verschlechtertes Kühlmittel führt selbst bei konservativen Parametern zu Verbrennungen
- Ziehen Sie das Rad an zu Beginn jeder neuen Arbeit oder nach mehr als 30 Minuten Leerlaufzeit, um die Schnittschärfe wiederherzustellen
- Werkstück bestätigen Fixiersteifigkeit — Ein vibrierendes Werkstück verursacht Rattermarken bei Frequenzen von 500 bis 2.000 Hz und beeinträchtigt die Oberflächengüte
- Inspizieren Funkenschutz und Radschutz — Schleiffunken können 3 bis 5 Meter weit fliegen und Radfragmente sind bei Betriebsgeschwindigkeit tödliche Projektile


