 0086-15068518279 (Chinesisch)/001-5416026691 (Englisch)


 En
Was ist ein CNC-Rundschleifmaschine
Eine CNC-Rundschleifmaschine ist ein Metallschneidwerkzeug, das mithilfe einer rotierenden Schleifscheibe eine dünne Materialschicht von der Außen- oder Innenfläche eines runden Werkstücks entfernt, während sich das Teil selbst zwischen Spitzen oder in einem Spannfutter dreht. Die Abkürzung CNC steht für „Computer Numerical Control“, was bedeutet, dass sich Schleifspindelstock, Arbeitstisch und Zustellachse alle nach Programmanweisungen bewegen und nicht durch manuelle Handräder. Das Ergebnis ist eine Welle, Rolle, ein Stift oder eine Spindel mit einer Durchmessertoleranz, die einstellige Mikrometerwerte erreichen kann, und einer Oberflächenbeschaffenheit, die weitaus glatter ist, als sie allein durch Drehen oder Fräsen erzielt werden kann.
Praktisch gesehen ist diese Maschine die Endbearbeitungsstation, die nach dem Drehen oder Härten folgt. Eine Welle wird zunächst auf einer Drehmaschine aufgeraut, dann wärmebehandelt, um ihre Härte zu erhöhen, und schließlich zur Fabrik geschickt CNC-Rundschleifmaschine um den Durchmesser und die Rundheit wieder innerhalb der engen Zahlen zu bringen, die eine Zeichnung erfordert. Kurbelwellenzapfen für Kraftfahrzeuge, Hydraulikzylinderstangen, Werkzeugmaschinenspindeln und Lagersitze sind fast immer Schleifarbeiten, da das Drehen allein nicht die Rundheit oder Oberflächengüte erreichen kann, die diese Teile nach dem Härten benötigen.
So funktioniert der Schleifprozess in der Maschine
Sobald ein Zyklus beginnt, laufen vier Bewegungen gleichzeitig ab, und wenn man sie versteht, erklärt sich, warum die Maschine so feine Toleranzen einhalten kann.
1
Raddrehung - Die Schleifscheibenspindel dreht sich mit einer festen Umfangsgeschwindigkeit, üblicherweise zwischen 35 und 45 Metern pro Sekunde bei den später in diesem Artikel behandelten Maschinen, sodass die Schleifkörner unabhängig vom Werkstückdurchmesser mit einer konstanten Geschwindigkeit schneiden.
2
Werkstückdrehung - Das Teil dreht sich langsam zwischen Spitzen oder in einem Spindelstockfutter, normalerweise einige zehn bis einige hundert Umdrehungen pro Minute, sodass jeder Punkt auf der Oberfläche wiederholt an der Scheibe vorbeiläuft.
3
Tischtraverse - Der Arbeitstisch schiebt das Teil bei langen Wellen entlang der Scheibenfläche hin und her oder bleibt fixiert, um eine kurze Schulter oder Nut in einem Durchgang zu schleifen.
4
Zufuhrkontrolle - Eine servoangetriebene Kugelumlaufspindel schiebt den Schleifkopf in Schritten von nur 0,001 mm zum Teil, sodass eine CNC-Maschine Durchmesser aufnehmen kann, die eine manuelle Schleifmaschine nicht zuverlässig wiedergeben kann.
Auf einen Schlichtdurchgang folgt normalerweise ein Grobdurchgang mit höherer Vorschubgeschwindigkeit, gefolgt von einer Ausfeuerungsphase, in der das Rad mehrere Durchgänge ohne zusätzlichen Vorschub durchführt, damit die Maschine wieder zur Ruhe kommt und eventuelles Restmaterial entfernt wird. Diese Reihenfolge wird einmal in das CNC-Programm geschrieben und für jedes Teil wiederholt, weshalb das Schleifen von Chargen identischer Wellen weitaus konsistenter bleibt als bei von Hand bearbeiteten Teilen.
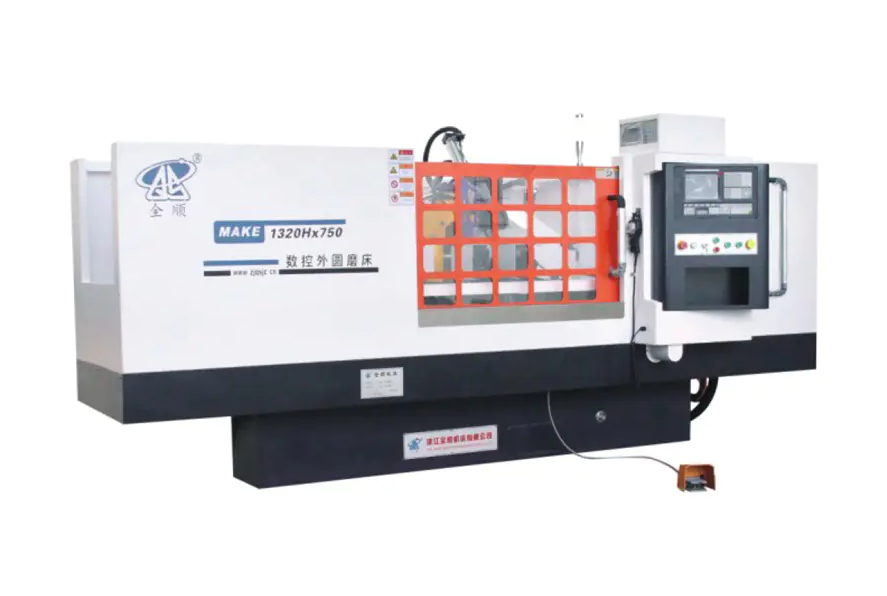
Hauptstrukturkomponenten und warum sie wichtig sind
Fünf Subsysteme entscheiden darüber, wie genau und wie langlebig eine Schleifmaschine über viele Jahre hinweg arbeitet. Ein Käufer, der Maschinen vergleicht, sollte sich jede Maschine einzeln ansehen, anstatt eine Maschine nur nach ihrem Preis zu beurteilen.
Bett- und Sockelguss
Das Bett besteht aus einer einteiligen Gusseisenstruktur, die vor der endgültigen Bearbeitung gealtert und spannungsfrei gemacht wird, sodass es sich nicht verzieht, da es Schnittkräfte und Temperaturschwankungen in der Werkstatt über Jahre hinweg aufnimmt. Ein schwererer, gut gerippter Guss dämpft Vibrationen besser, und Vibrationen sind der größte Feind einer feinen Oberflächengüte.
Schleifspindel
Die Spindel trägt die Schleifscheibe und kann entweder mit Wälzlagern oder mit hydrodynamischen und hydrostatischen Ölfilmlagern ausgestattet sein. Ölfilmspindeln laufen bei anhaltend starker Zerspanung kühler und halten die Rotationsgenauigkeit länger aufrecht, weshalb die Modellle mit höherer Präzision in der Vergleichstabelle unten eine erhöhte Radgeschwindigkeit von 45 Metern pro Sekunde bei einer Spindeloption mit dynamischem und statischem Druck angeben.
Linearführungen und Kugelgewindetriebe
Präzisionslinearführungen gepaart mit vorgespannten Kugelumlaufspindeln, die von Absolutwert-Servomotoren angetrieben werden, beseitigen das Spiel, das bei älteren Gleitführungskonstruktionen problematisch war, und ermöglichen einen minimalen programmierbaren Zustellschritt von etwa 0,001 mm bei den in diesem Artikel genannten Maschinen.
Spindelstock und Reitstock
Die Mittenhöhe begrenzt direkt den größten Durchmesser, um den sich eine Welle drehen kann, ohne das Bett zu berühren, weshalb Hersteller die Mittenhöhe eher als Kernspezifikationswert und nicht als nachträglichen Gedanken angeben. Die Reitstockpinole übt einen gleichmäßigen Druck auf die Mitte aus, sodass eine lange, schlanke Welle unter der Schleifkraft nicht klappert oder sich verbiegt.
CNC-Steuerungs- und Konversationssoftware
Über eine Dialog-Schleifschnittstelle kann ein Bediener einen Zieldurchmesser, eine Ziellänge und eine Abtragsmenge auf einem leeren Bildschirm eingeben, anstatt den G-Code manuell zu schreiben. Dies verkürzt die Rüstzeit für Betriebe, die viele verschiedene Kleinserien und nicht monatelang ein Wiederholungsteil verarbeiten.
Spezifikationsvergleich der MK- und MAK-Serie
In der folgenden Tabelle sind sieben gängige Konfigurationen einer funktionierenden Produktlinie der MK- und MAK-Serie aufgeführt, sodass die Zahlen nebeneinander verglichen werden können, anstatt jeweils ein Datenblatt lesen zu müssen. Bei allen Angaben handelt es sich um vom Hersteller angegebene technische Parameter für jedes Modell.
| Model | Zu schleifender Durchmesser | Maximale Länge, die geschliffen werden soll | Mittelhöhe | Radgröße Außendurchmesser x B x I.D. | Gesamtmotorleistung |
|---|---|---|---|---|---|
| MK1350B | Maximal 500 mm | 1500/2000/3000/4000 mm | 270mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 bis Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xPhi305mm | 21.475 bis 33.075 kW |
| MKE1332B | Phi8 bis Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xPhi305mm | 21.475 bis 33.075 kW |
| MAK1320H | Phi8 bis Phi200mm | 500/750 mm | 135mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 bis Phi200mm | 500/750 mm | 135mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 bis Phi200mm | 500/800 mm | 135mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 bis Phi200mm | 500/800 mm | 135mm | Phi400x50xPhi203mm | 10,825 kW |
Radumfangsgeschwindigkeit liegt bei 38 Meter pro Sekunde über den gesamten Bereich , die bei Einbau einer dynamischen und statischen Druckspindel auf 45 Meter pro Sekunde ansteigt, und das maximale Werkstückgewicht skaliert von 50 kg bei der kompakten H-Serie bis zu 1000 kg bei der MK1350B. Das Lesen dieser Tabelle zusammen mit der vor Ihnen liegenden Teilezeichnung ist der schnellste Weg, ein Modell in die engere Auswahl zu nehmen, da der Durchmesserbereich und die Länge zwischen den Spitzen die meisten Optionen ausschließen, bevor Leistung oder Spindeltyp überhaupt in die Entscheidung einfließen.
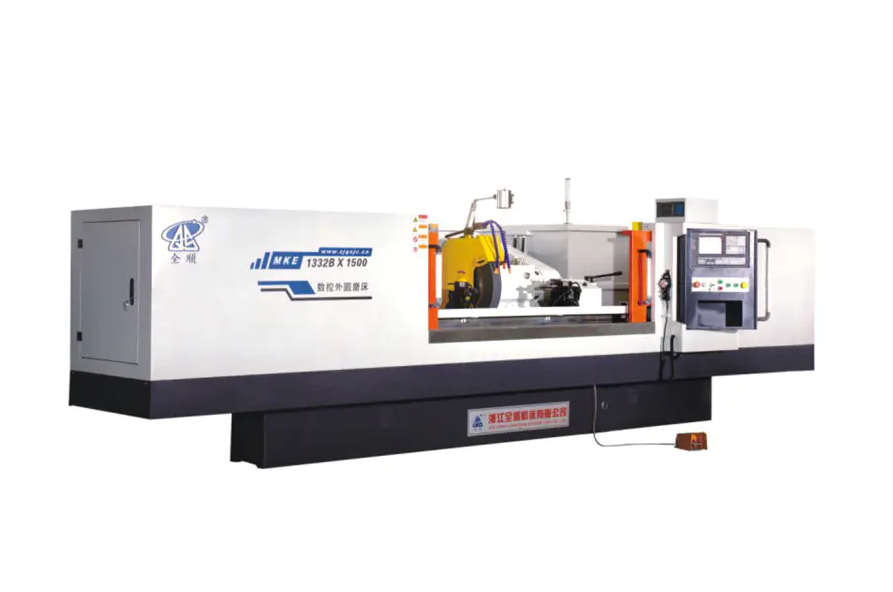
Anpassen eines Modells an Ihre Werkstückgröße und Chargenmenge
Drei Fragen grenzen eine Produktreihe mit sieben Modellen auf ein oder zwei realistische Optionen ein, bevor überhaupt ein Angebot angefordert wird.
- Was ist der größte Durchmesser und die längste Länge in der Teilefamilie? Eine Werkstatt, die kleine Stifte und kurze Wellen mit einem Durchmesser von weniger als 200 mm und einer Länge von 800 mm schleift, passt bequem auf die MK1320H, MKE1320H, MAK1320H oder MAKE1320H, während Wellen mit einem Durchmesser von bis zu 320 mm und einer Länge von 3000 mm die MK1332B oder MKE1332B erfordern und alles, was einem Durchmesser von 500 mm und einer Länge von 4000 mm nahekommt, die benötigt MK1350B.
- Wie schwer ist das schwerste Einzelteil? Sowohl die Spitzenhöhe als auch die Tragfähigkeit des Lagers richten sich nach dem Gewicht des Werkstücks, sodass ein 900 kg schwerer Kurbelwellenrohling nicht auf eine Maschine mit 150 kg Gewicht geladen werden kann, selbst wenn der Durchmesser technisch passen würde.
- Ist der Materialabtrag leicht und wiederholt oder schwer und inkonsistent? Geschmiedete oder gegossene Rohlinge mit ungleichmäßigem Material profitieren von der zusätzlichen Motorleistung und dem größeren Scheibendurchmesser der MK1332B und MK1350B, während vorgedrehtes Stangenmaterial mit einer kleinen, gleichmäßigen Schleifzugabe auf den Maschinen der H-Serie mit geringerer Leistung effizient läuft.
Eine einfache Regel, die viele Werkstattplaner verwenden, besteht darin, die Maschine auf den größten Teil zu dimensionieren, der in den nächsten drei bis fünf Jahren erwartet wird, und nicht nur auf den Teil, der heute vor ihnen liegt, da eine Schleifmaschine eine lange Lebensdauer hat und eine spätere Verbesserung der Spitzenhöhe oder Bettlänge selten praktikabel ist.
Branchen und Teile, die auf diese Ausrüstung angewiesen sind
Das Rundschleifen kommt überall dort zum Einsatz, wo ein rundes Teil mit einem anderen runden Teil in einer engen Toleranzpassung zusammenpassen muss, sodass die Anwendungsliste weit über eine einzelne Branche hinausreicht.
| Industrie | Typische Teile geschliffen | Typisches Toleranzziel |
|---|---|---|
| Automobil- und Motorenteile | Kurbelwellen- und Nockenwellenzapfen, Getriebewellen, Kolbenbolzen | 0,005 mm bis 0,01 mm |
| Hydraulische und pneumatische Komponenten | Zylinderstangen, Kolben, Ventilspulen | 0,005 mm bis 0,02 mm |
| Lagerherstellung | Innere und äußere Lagerringe, Rollenbolzen | 0,002 mm bis 0,008 mm |
| Werkzeugmaschinenbau | Spindeln, Präzisionsgewindetriebe, Führungswellen | 0,003 mm bis 0,01 mm |
| Textil- und Druckmaschinen | Walzen, Antriebswellen, Druckzylinder | 0,01 mm bis 0,02 mm |
Lange Walzen- und Zylinderarbeiten, wie etwa Druckwalzen oder Textilantriebswellen, sind genau die Kategorie, die Werkstätten zu längeren Bettoptionen der MK1332B- und MK1350B-Reihe drängt, da die Bettlänge zwischen den Zentren und nicht der Durchmesser normalerweise die einschränkende Spezifikation für diese Teile darstellt.
Schleifscheibenauswahl und Schnittparameter
Die Wahl der Schleifscheibe hat ebenso großen Einfluss auf die Oberflächengüte und die Zykluszeit wie die Maschine selbst. Daher ist die Kombination des richtigen Schleifmittels mit der richtigen Vorschubgeschwindigkeit genauso wichtig wie die Wahl des richtigen Modells.
Schleifmitteltyp nach Material
- Aluminiumoxidscheiben eignen sich für Wellen aus Kohlenstoffstahl und legiertem Stahl und decken den Großteil der Schleifarbeiten im Automobil- und allgemeinen Maschinenbau ab.
- Scheiben aus kubischem Bornitrid eignen sich für gehärteten Stahl über 55 HRC und behalten ihre Form bei wiederholten Produktionsläufen viel länger als herkömmliche Schleifmittel.
- Siliziumkarbid-Räder eignen sich für Gusseisen, Bronze und andere nicht eisenhaltige oder spröde Materialien, bei denen Aluminiumoxid schnell verglast.
Typische Schnittparameter
Bei einem Grobschleifdurchgang werden in der Regel 0,02 bis 0,05 mm Radialmaterial pro Durchgang bei einer der Scheibenbreite angepassten Tischgeschwindigkeit abgetragen, gefolgt von einem Schlichtdurchgang mit 0,005 bis 0,01 mm pro Durchgang und einer Ausfeuerstufe mit zwei bis vier Durchgängen ohne zusätzliche Zustellung. Der Kühlmittelfluss, in der Regel eine wasserlösliche Schleifflüssigkeit, muss kontinuierlich die Kontaktzone zwischen Schleifscheibe und Teil erreichen, da der Wärmestau in diesem kleinen Kontaktbereich Schleifbrand und Restspannung im fertigen Teil verursacht.
Tägliche Pflege und vorbeugende Wartung
Konsequente tägliche Gewohnheiten sorgen dafür, dass eine Schleifmaschine über viele Jahre hinweg ihre Nenngenauigkeit behält, anstatt innerhalb von Monaten aus dem Toleranzbereich zu geraten.
| Intervall | Aufgabe |
|---|---|
| Jede Schicht | Überprüfen Sie den Kühlmittelstand und -fluss, wischen Sie die Führungsbahnen ab und prüfen Sie das Rad auf Späne oder Glasur |
| Wöchentlich | Schleifscheibe abrichten, Kühlmittelfilter oder Magnetabscheider reinigen, Schmierölstand prüfen |
| Monatlich | Überprüfen Sie die Betriebstemperatur der Spindel, überprüfen Sie die Kugelumlaufspindel und die Linearführung auf Spiel und überprüfen Sie die Ausrichtung der Mitte |
| Vierteljährlich | Reinigen Sie den Kühlmitteltank vollständig, überprüfen Sie den Pinolendruck des Reitstocks und führen Sie eine Überprüfung der geometrischen Genauigkeit mit einem Prüfstab durch |
Der Zustand des Kühlmittels verdient besondere Aufmerksamkeit, da verschmutztes oder erschöpftes Kühlmittel die häufigste Ursache sowohl für eine schlechte Oberflächengüte als auch für vorzeitigen Radverschleiß ist, gleichzeitig aber auch der kostengünstigste Einzelpunkt auf dieser Liste ist, der repariert werden muss.
Häufige Schleiffehler und praktische Lösungen
| Symptom | Wahrscheinliche Ursache | Vorgeschlagener Fix |
|---|---|---|
| Blaue oder braune Verfärbung auf der Oberfläche | Schleifbrand durch übermäßige Hitze | Vorschubgeschwindigkeit reduzieren, Kühlmittelfluss erhöhen, Rad abrichten |
| Wellige Ratterspuren über die gesamte Länge | Unwucht der Spindel oder lockere Reitstockhalterung | Rad neu auswuchten, Mitteldruck prüfen, Lagerverschleiß prüfen |
| Konischer Durchmesser entlang der Teilelänge | Falsch ausgerichtete Spitzen oder abgenutzte Reitstockpinole | Überprüfen Sie die Mittenausrichtung erneut mit einem Prüfindikator und warten Sie den Reitstock |
| Raue oder matt aussehende Oberflächenbeschaffenheit | Verglaste oder belastete Radfläche | Richten Sie die Scheibe häufiger ab und stellen Sie sicher, dass die Schleifmittelsorte zum Material passt |
Bewertung von Kosten, Leistung und Amortisationszeit
Der Kaufpreis ist nur ein Teil der Gesamtbetriebskosten. Eine realistische Bewertung wägt mindestens vier Faktoren ab.
- Zykluszeit pro Teil Dies hängt von der Radgeschwindigkeit, der Zustellschrittgröße und davon ab, wie stark der Prozess automatisiert oder manuell beladen wird.
- Stromverbrauch , wobei die Gesamtmotorleistung in der Spezifikationstabelle einen Ausgangspunkt für die Schätzung der Stromkosten pro Schicht darstellt.
- Rad- und Kühlmittelverbrauchsmaterialien , die mit dem Raddurchmesser skaliert und wie aggressiv raue Pässe das Material abtragen.
- Ausschuss- und Nacharbeitsquote , die ein wiederholbares CNC-Zuführsystem im Vergleich zum manuellen Schleifen tendenziell senkt, was den effektiven Durchsatz direkt verbessert.
Betriebe, die einen schmalen Teilemix bei hohem Volumen verarbeiten, amortisieren die Maschinenkosten in der Regel am schnellsten durch Zykluszeitgewinne, während Betriebe, die viele verschiedene Kleinserien betreiben, ihre Kosten hauptsächlich durch kürzere Rüstzeiten durch Dialogprogrammierung und weniger Ausschussteile bei der Erstartikeleinrichtung decken.
Häufig gestellte Fragen
Welche Toleranz kann eine CNC-Rundschleifmaschine erreichen?
Die meisten industriellen CNC-Rundschleifmaschinen halten bei normaler Produktion Durchmessertoleranzen zwischen 0,005 mm und 0,02 mm ein, und Maschinen, die mit dynamischen und statischen Druckspindeln in Kombination mit einer prozessbegleitenden Messung ausgestattet sind, können bei kritischen Lager- oder Spindelarbeiten eine Wiederholgenauigkeit im einstelligen Mikrometerbereich erreichen.
Was ist der Unterschied zwischen der MK- und der MAK-Modellbezeichnung?
Innerhalb dieser Produktfamilie bezeichnet das Präfix MK die standardmäßige CNC-Rundschleifkonfiguration, während das Präfix MAK eine kompakte Konfiguration bezeichnet, die für kürzere Wellen mit kleinerem Durchmesser entwickelt wurde, und ein hinzugefügtes E im Modellcode wie MKE oder MAKE weist typischerweise auf eine erweiterte Steuerungs- oder Antriebsoption auf derselben Basismaschine hin.
Wie oft sollte die Schleifscheibe abgerichtet werden?
Die Häufigkeit des Abrichtvorgangs hängt von der Materialhärte und der Materialabtragsrate ab. Ein praktischer Ausgangspunkt für die meisten Stahlarbeiten ist jedoch das Abrichten vor jedem Schlichtdurchgang bei kritischen Durchmessern und mindestens einmal pro Schicht bei allgemeinen Produktionsläufen, wobei die Anpassung früher erfolgt, wenn sich die Oberflächenbeschaffenheit oder das Zyklusgeräusch merklich ändert.
Kann eine Maschine sowohl kurze als auch lange Wellen schleifen?
Ja, vorausgesetzt, dass die Länge zwischen den Spitzen innerhalb der Maschinenbettbewertung liegt. Aus diesem Grund werden Modelle wie die MK1332B in fünf verschiedenen Bettlängen von 500 mm bis 3000 mm auf derselben Basismaschine angeboten, sodass eine Werkstatt die Bettlänge an ihr typisches Teilesortiment anpassen kann, ohne für ungenutzten Verfahrweg bezahlen zu müssen.
Welche Werkstückgewichtsgrenzen gelten für kleinere Modelle?
Die kompakte 1320H-Serie, die in der Vergleichstabelle aufgeführt ist, ist für ein maximales Werkstückgewicht von 50 kg ausgelegt, während die mittleren Modelle MK1332B und MKE1332B bis zu 150 kg erreichen und die größere MK1350B für Teile bis zu 1000 kg ausgelegt ist, sodass die Anpassung des Teilegewichts an das richtige Modell sowohl die Mittengenauigkeit als auch die Lagerlebensdauer schützt.
Bedeutet eine höhere Radumfangsgeschwindigkeit immer eine schnellere Zykluszeit?
Nicht direkt. Eine höhere Umfangsgeschwindigkeit, wie die Option mit 45 Metern pro Sekunde, die mit einer Spindel mit dynamischem und statischem Druck verfügbar ist, verbessert hauptsächlich die Konsistenz der Oberflächengüte und die Lebensdauer der Scheibe bei einer gegebenen Abtragsrate, während die tatsächliche Zykluszeit auch von der Zustellstufe, der Tischverfahrgeschwindigkeit und der Menge an Material abhängt, die beim Schruppdurchgang abgetragen wird.


